

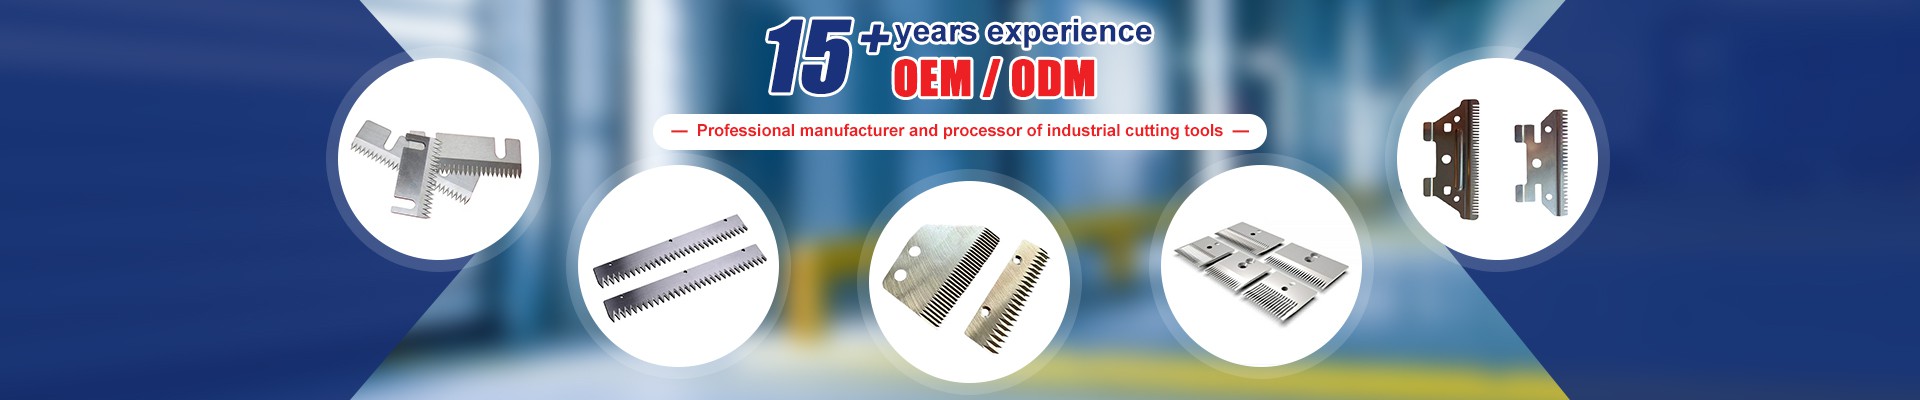
Der Kern der korrekten Installation und Verwendung eines Zahnfräsers liegt in der Sicherstellung der Spanngenauigkeit, der Anpassung der Schnittparameter und einer guten Prozessüberwachung. Dies verbessert nicht nur die Bearbeitungsqualität, sondern verlängert auch die Lebensdauer des Fräsers. Die spezifischen Betriebsschritte und Vorsichtsmaßnahmen sind wie folgt:
Ⅰ. Vorbereitung vor-der Installation
1. Inspektion von Schneidwerkzeugen und -geräten
Prüfen Sie, ob die Zahnkanten der gezahnten Schneidwerkzeuge Beschädigungen wie Abplatzungen, Risse und Wellungen aufweisen und ob die Zahngröße den Verarbeitungsanforderungen entspricht;
Überprüfen Sie die Genauigkeit der Spindel und der Vorrichtungen (Spannfutter, Werkzeughalter usw.) der Ausrüstung, um sicherzustellen, dass keine Verformung oder Abnutzung vorliegt und der Rundlauffehler der Spindel innerhalb des zulässigen Bereichs liegen muss.
2. Reinigen und Entgraten
Reinigen Sie die Werkzeugpositionierungsflächen und die Referenzflächen der Gerätehalterungen von Ölflecken, Eisenspänen und Staub, um zu verhindern, dass Verunreinigungen die Spanngenauigkeit beeinträchtigen.
Entfernen Sie Grate an den Werkzeugen und den zu bearbeitenden Oberflächen der Werkstücke, um ungleichmäßige Kräfte beim Schneiden zu vermeiden.
3. Vorbereitung der Hilfswerkzeuge
Bereiten Sie Werkzeuge wie Drehmomentschlüssel, Messuhren und Messschieber für die Spannkalibrierung und Präzisionserkennung vor;
Bereiten Sie entsprechend den Verarbeitungsmaterialien entsprechende Schneidflüssigkeiten oder Schmiermedien vor.
II. Richtige Installationsschritte
1. Spannen und Positionieren
Wählen Sie entsprechend der Art des zahnförmigen Schneidwerkzeugs geeignete Vorrichtungen aus: Beispielsweise werden kreisförmige zahnförmige Werkzeuge mit Spannfuttern oder Werkzeughaltern eingespannt, Wälzfräser werden mit speziellen Werkzeugschäften positioniert und schlitzende zahnförmige Werkzeuge werden mit Hülsen befestigt.
Achten Sie auf Koaxialität (bei rotierenden Werkzeugen) bzw. Rechtwinkligkeit (bei Schneidwerkzeugen) zwischen Werkzeug und Maschinenspindel, um eine Durchbiegung zu vermeiden.
2. Ausrichtung und Kalibrierung
Verwenden Sie eine Messuhr, um den Rundlauffehler des Werkzeugs zu ermitteln, der im Allgemeinen auf 0,01 bis 0,03 mm eingestellt wird (geringere Werte sind für die hochpräzise Bearbeitung erforderlich). Ein übermäßiger Rundlauf führt zu einer ungleichmäßigen Krafteinwirkung auf die Zahnkante und zu großen Fehlern in der bearbeiteten Zahnform.
Passen Sie die Position der Vorrichtung oder die Dicke der Dichtung an, bis der Rundlaufwert den Anforderungen entspricht.
3. Anziehvorgang
Ziehen Sie die Befestigungsschrauben mit einem Drehmomentschlüssel entsprechend dem im Geräte- oder Werkzeughandbuch angegebenen Drehmoment an. Über-Anziehen ist verboten (um eine Verformung des Werkzeugs und ein Abisolieren des Gewindes der Vorrichtung zu verhindern), und zu wenig -Anziehen ist ebenfalls nicht zulässig (um ein Verrutschen und Verschieben während der Bearbeitung zu vermeiden);
Drehen Sie nach der Installation die Spindel manuell (bei ausgeschaltetem Gerät), um sicherzustellen, dass das Werkzeug nicht blockiert oder ungewöhnlich schwingt.
III. Standardisieren Sie Nutzung und Betrieb
1. Einstellung der Schnittparameter
Schnittgeschwindigkeit: Je nach Bearbeitungsmaterial anpassen. Bei metallischen Werkstoffen (z. B. Stahl, Aluminium) sollten mittlere und niedrige Drehzahlen gewählt werden, um einen Hochtemperaturverschleiß der Zahnkanten zu vermeiden; Bei nicht-metallischen Materialien (Holz, Kunststoff, Papier) kann die Geschwindigkeit entsprechend erhöht werden.
Vorschubgeschwindigkeit: Der Zahnfräser wird für intermittierendes Schneiden verwendet, daher sollte die Vorschubgeschwindigkeit moderat sein. Eine zu große Vorschubgeschwindigkeit kann zum Abplatzen der Zahnkanten führen, während eine zu kleine Vorschubgeschwindigkeit die Bearbeitungseffizienz verringert und den Werkzeugverschleiß verstärkt.
Referenzbeispiel: Bei der Bearbeitung von Kohlenstoffstahl mit einem Zahnfräser beträgt die empfohlene Schnittgeschwindigkeit 60–100 m/min und die Vorschubgeschwindigkeit 0,05–0,1 mm pro Zahn.
2. Kühlung und Schmierung
Während der Metallbearbeitung muss kontinuierlich Schneidflüssigkeit zugeführt werden, um die Schneidtemperatur zu senken, Späne wegzuspülen und den Verschleiß der Zahnkanten zu verringern.
Für die Bearbeitung nicht-metallischer Materialien (z. B. Papier, Stoff) ist keine Schneidflüssigkeit erforderlich, es sollten jedoch Maßnahmen zur Staubentfernung getroffen werden, um zu verhindern, dass Fremdkörper die Zahnlücken verstopfen.
Für gezahnte Messer, die in der Lebensmittelverpackungsindustrie verwendet werden, müssen Schmiermedien in Lebensmittelqualität-verwendet werden, um eine Kontamination der verarbeiteten Teile zu vermeiden.
3. Probeschneiden und Stapelverarbeitung
Führen Sie präzise Probeschnitte mit kleinem Spielraum durch, prüfen Sie die Zahnprofilgenauigkeit und Oberflächenrauheit der bearbeiteten Teile und passen Sie die Parameter für die Serienproduktion erst nach Bestätigung an.
Während der Bearbeitung genau überwachen: Wenn ungewöhnliche Geräusche, heftige Vibrationen oder eine Verformung des Zahnprofils der bearbeiteten Teile auftreten, stoppen Sie die Maschine sofort zur Inspektion.
IV. Demontage und Wartung
Abschaltung und Demontage: Die Arbeiten müssen nach vollständiger Abschaltung der Anlage durchgeführt werden. Es ist verboten, das Werkzeug bei rotierender Spindel zu berühren.
Reinigung und Lagerung: Reinigen Sie nach der Demontage die Späne und Ölflecken auf der Oberfläche des Werkzeugs. Tragen Sie Rostschutzöl auf Metallwerkzeuge auf und legen Sie sie auf einen speziellen Werkzeugständer, um ein Absplittern der Schneidkanten zu vermeiden.
Verschleißerkennung: Überprüfen Sie regelmäßig den Verschleißgrad der Schneidkanten. Wenn der Verschleiß an der Zahnoberseite 0,1 mm übersteigt oder es zu Kantenabplatzungen kommt, schärfen Sie das Werkzeug oder tauschen Sie es rechtzeitig aus.
V. Sicherheitsvorkehrungen
Tragen Sie während des Betriebs Schutzausrüstung (Schutzbrille, rutschfeste Handschuhe). Es ist verboten, Handschuhe in die Nähe der rotierenden Werkzeugspindel zu bringen.
Nicht-Personen ist es untersagt, den Verarbeitungsbereich zu betreten, um Verletzungen durch umherfliegende Trümmer zu vermeiden.
Es ist verboten, die Werkzeugklemmmethode und die Schnittparameter ohne Genehmigung zu ändern, um Geräteausfälle oder Werkzeugbrüche zu verhindern.


